
 English
 русский
 Español
 عربى
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Contenido
Si su taller corta la misma familia de soportes, paneles o piezas de gabinetes mes tras mes, el costo oculto rara vez es el láser en sí. Es todo lo que lo rodea. Las láminas compradas llegan con bordes recortados, desechos de entrada y un remanente final que nunca se convierte en parte, y en formas de nidos incómodas, el desperdicio puede alcanzar porcentajes de dos dígitos por cada tonelada de material que se compra. Agregue carretillas elevadoras, un almacén de láminas y las sorpresas de la planitud que causan escoria y choques de boquillas en vías delgadas, y el costo real por pieza aumenta silenciosamente.
La conclusión es lo primero: para trabajos repetitivos de calibre fino y medio, una máquina de corte por láser alimentada por bobina, es decir, una línea que desenrolla la tira, la nivela con precisión y la alimenta directamente a un láser de fibra para un corte anidado continuo, generalmente gana en rendimiento de material, planitud y mano de obra. Para trabajos puntuales, prototipos y chapas muy gruesas, todavía tiene más sentido un láser de alimentación de hojas convencional. El resto de este artículo explica cómo funcionan estas líneas, dónde las favorece la economía y qué especificaciones verificar antes de firmar una orden de compra.
Qué es realmente una máquina de corte por láser alimentada por bobina
El nombre es un poco engañoso, porque se compra una línea coordinada en lugar de una sola máquina. Un diseño típico se ejecuta en secuencia: un desenrollador motorizado sostiene y desenrolla la bobina; un enderezador de precisión elimina el juego de bobinas, la ballesta y la onda de borde; un servoalimentador dosifica la tira hacia adelante; y la estación de corte, normalmente construida alrededor de una fuente de fibra, anida las piezas en la tira a medida que se mueve o se detiene brevemente debajo del cabezal. Aguas abajo, las mesas de descarga separan las piezas buenas del esqueleto y un triturador de chatarra corta la red sobrante en trozos manejables.
El corte de piezas planas mediante bobina también es más antiguo de lo que muchos compradores suponen. Las plantas anidaban piezas en tiras y las cortaban con plasma o procesos de punzonado mucho antes de que existieran los láseres de fibra; El láser aumentó la calidad y la flexibilidad del corte hasta el punto en que el corte alimentado por bobina podría reemplazar una gran parte de los flujos de trabajo de hojas compradas. Lo que cambió más recientemente es el control de línea: los servoalimentadores, niveladores y cabezales de corte modernos se sincronizan lo suficientemente rápido como para cortar sobre la marcha, por lo que los ciclos de trabajo que antes parecían antieconómicos ahora se cierran comercialmente.
Un ejemplo de producción del concepto completo es una línea de desenrollado, nivelación y corte por láser en la que las tres etapas funcionan bajo un solo sistema de control:
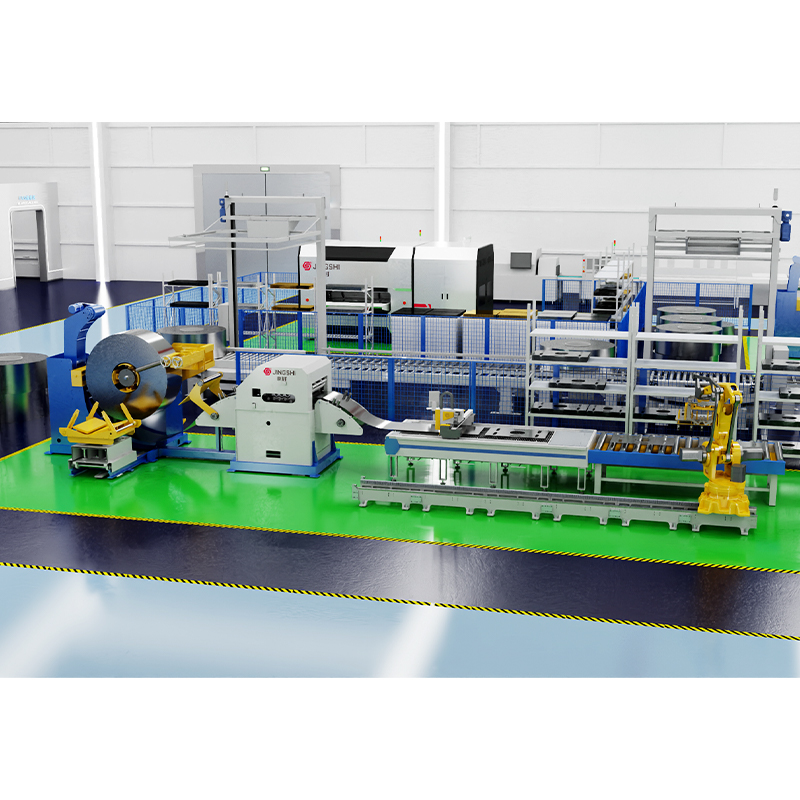 Línea integrada de desenrollado, nivelación y corte láser Esta línea combina desenrollado, nivelación de precisión, alimentación servo, corte por láser y apilado bajo un solo sistema de control, eliminando troqueles y utilizando anidamiento inteligente para mejorar la utilización del material entre un 8 y un 15 % para una producción flexible de bobina a pieza. Ver producto →
En una línea de este tipo, el operador carga una bobina, solicita un trabajo y el sistema se encarga del transporte de la banda, la nivelación, el corte y la descarga de la pieza como una sola secuencia.
Alimentación por bobina versus alimentación por hojas: de dónde provienen los ahorros
Tres corrientes de ahorro deciden la recuperación de la inversión. El primero es el rendimiento material. Cada hoja comprada paga por el espacio de entrada, los bordes y el resto final. Una línea alimentada por bobina corta tiras cuyo ancho está ordenado para que coincida con la familia de piezas y cuya longitud termina donde termina el nido, por lo que los restos desaparecen en gran medida y los anchos personalizados exprimen más piezas de cada tonelada.
El segundo es la planitud. La bobina naturalmente lleva curvatura y onda, y un nivelador de precisión en línea la corrige antes de que la tira llegue al cabezal de corte. Eso importa más de lo que la mayoría de los compradores esperan: un cabezal láser mantiene una boquilla fija, por lo que una hoja ondulada produce separaciones variables, perforaciones inconsistentes, escoria y, en el peor de los casos, una boquilla estrellada. Nivelar antes de cortar también es mucho más económico que enderezar las piezas deformadas después.
El tercero es la mano de obra y el espacio. Un operador supervisa la carga, el corte y el apilado de las bobinas; no hay un almacén de láminas que administrar, ni restos que clasificar y volver a colocar en los estantes, y menos reclamos por rayones y abolladuras porque el material nunca se maneja como láminas sueltas. Para un recorrido paso a paso, nuestra guía para el proceso de corte por láser alimentado por bobina cubre en detalle el desenrollado, nivelación, alimentación y descarga.
| factores | Célula láser alimentada por hojas | Línea de corte por láser alimentada por bobina |
|---|---|---|
| Materia prima | Hojas precortadas en tamaños fijos. | Tira continua, ancho ordenado según la familia de piezas. |
| Rendimiento material | Las entradas, los recortes de los bordes y los restos se repiten en cada hoja. | La anidación corre a lo largo de la franja; la longitud se corta donde termina el nido |
| planitud | Depende de la tolerancia del molino y de la manipulación previa. | Corregido en línea por el nivelador de precisión antes de cortar. |
| Manejo | Carga con carretilla elevadora, clasificación de hojas, almacenamiento de restos | Carga de bobinas y descarga automatizada bajo un solo operador |
| Mejor ajuste | Trabajos de gran variedad, bajo volumen y únicos | Piezas repetitivas en volúmenes medios a altos. |
Dónde funciona la economía y dónde no
El corte por láser alimentado por bobina favorece la repetición. Los casos más fuertes involucran familias de piezas producidas por cientos o miles: soportes y refuerzos para automóviles, paneles de electrodomésticos, marcos de gabinetes eléctricos, estanterías y estantes, componentes de ascensores y hojas de sierra en bruto. Una mejora del rendimiento de incluso un pequeño porcentaje se multiplica rápidamente a ese volumen. Las señales de que vale la pena valorar la inversión incluyen:
- Las familias de piezas se repiten constantemente a volumen medio o alto.
- Sus materiales están disponibles comercialmente en bobinas, como acero al carbono, la mayoría de los grados de acero inoxidable y aleaciones de aluminio comunes.
- Los calibres se encuentran dentro de la banda delgada a media para la que está clasificada la línea.
- La logística actual de las láminas genera residuos visibles o daños por manipulación
El caso se debilita con piezas únicas, prototipos y chapa pesada. Anidar cinco trabajos no relacionados en una hoja es exactamente lo que hace bien una celda alimentada por hojas, mientras que una línea alimentada por bobina requiere tiradas largas de un nido conocido. Las secciones muy gruesas generalmente se cortan mejor de la placa mediante otros procesos, donde nivelar una tira de ese calibre no es barato ni necesario.
No todos los problemas entre bobina y pieza terminan con un láser, y un proveedor sincero lo dirá. Si lo que realmente necesita son piezas en bruto planas y sin tensiones para su propio taller de prensado o para socios de corte externos, una línea CTL de desbobinador, enderezador y alimentador de alta precisión realiza ese trabajo con un capital considerablemente menor:
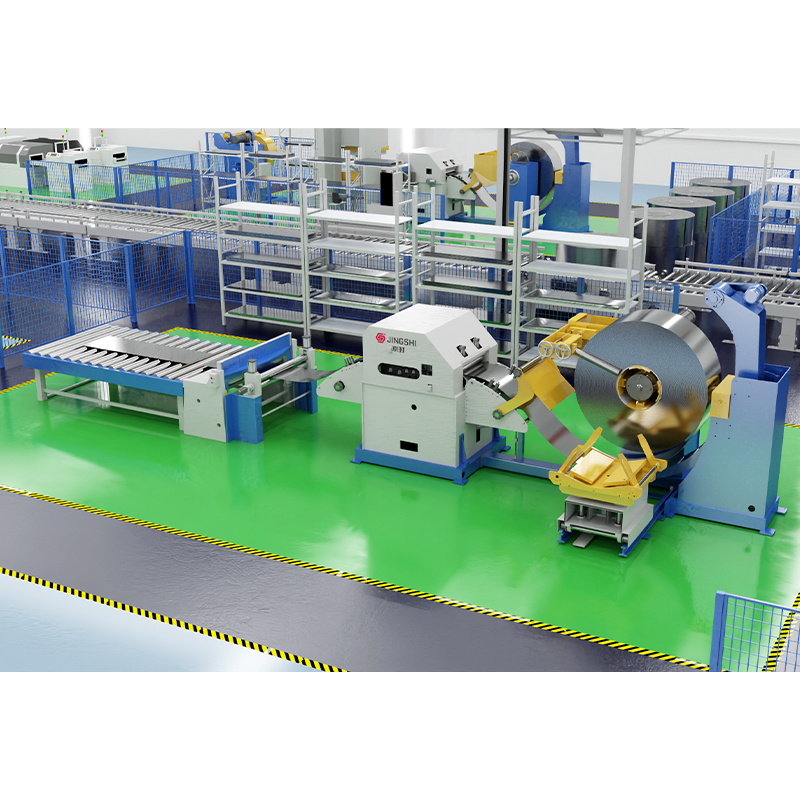 Línea de corte a medida con alimentador enderezador y desenrollador de alta precisión Para los talleres que necesitan piezas planas y sin tensiones en lugar de piezas cortadas con láser, esta línea CTL integra desenrollado, nivelación, alimentación servo y cizallado, logrando una precisión de corte de ±0,5 mm a velocidades de hasta 80 metros por minuto. Ver producto →
Especificaciones que debe verificar antes de comprometerse
Solicite estos números por escrito, medidos según su material en lugar de citados como picos del catálogo:
- Envoltura de material: espesor mínimo y máximo, rango de ancho de tira, peso máximo de bobina y diámetros exterior e interior de bobina que acepta el desbobinador. Confirme la capacidad en su grado de mayor resistencia, porque la capacidad de la línea cae rápidamente en materiales de alto rendimiento.
- Rendimiento de nivelación: diámetro y paso del rodillo de trabajo, número de rodillos y una cifra de planitud garantizada en su calibre, idealmente referenciada a un estándar de planitud reconocido.
- Rendimiento del láser: fuente de energía, velocidad de corte en los espesores principales, tiempo promedio de perforación y muestras de calidad de borde cortadas de tiras niveladas en lugar de láminas alimentadas manualmente.
- Coordinación de línea: si el cabezal corta sobre la marcha o en un ciclo de parada y marcha, precisión y repetibilidad del avance y límites de aceleración del alimentador.
- Software de anidamiento: anidamiento continuo a lo largo de la tira, corte de línea común y cómo el sistema maneja los cambios de trabajo y ancho sin largos cambios.
- Descarga y apilado: el rango de tamaño de la pieza, el método y la altura de apilamiento, y cómo se cortan y eliminan el esqueleto y los desechos.
- Requisitos del sitio: espacio ocupado, carga en el piso bajo una bobina completamente cargada, suministro de energía y consumo de gas auxiliar por metro de corte.
Comprar la línea, no solo el láser
El modo de falla más común en esta clase de equipo es la integración: un desenrollador de un proveedor, un nivelador de otro y un cabezal de corte que se supone funciona con ambos. Antes de firmar, establezca quién es el propietario del control de la línea, quién escribe la secuencia que vincula la velocidad de nivelación con la velocidad de corte y quién asume la responsabilidad cuando los problemas de aceleración detienen la producción.
Aquí es donde se muestra la profundidad de la ingeniería de un constructor. Suzhou JingShi Intelligent Equipment desarrolla sus líneas de procesamiento de bobinas de extremo a extremo, combinando diseño mecánico, ingeniería de nivelación hidráulica y automatización de líneas dentro de un solo equipo de ingeniería, y prueba cada máquina en cuanto a precisión de planitud, rendimiento de carga y ruido antes del envío. Esa profundidad es importante porque el módulo de nivelación es el componente que los compradores tienden a subestimar y decide silenciosamente si la calidad del corte se mantiene en todo el ancho de la tira.
También vale la pena preguntarse si la columna vertebral de la línea de alimentación es modular. La misma arquitectura de desbobinador, enderezador y servoalimentador que impulsa un láser puede impulsar una servoprensa, y para paneles y soportes dominados por orificios, una línea de servoalimentación y punzonado 3 en 1 de alta velocidad a menudo supera al corte por láser en tiempo de ciclo:
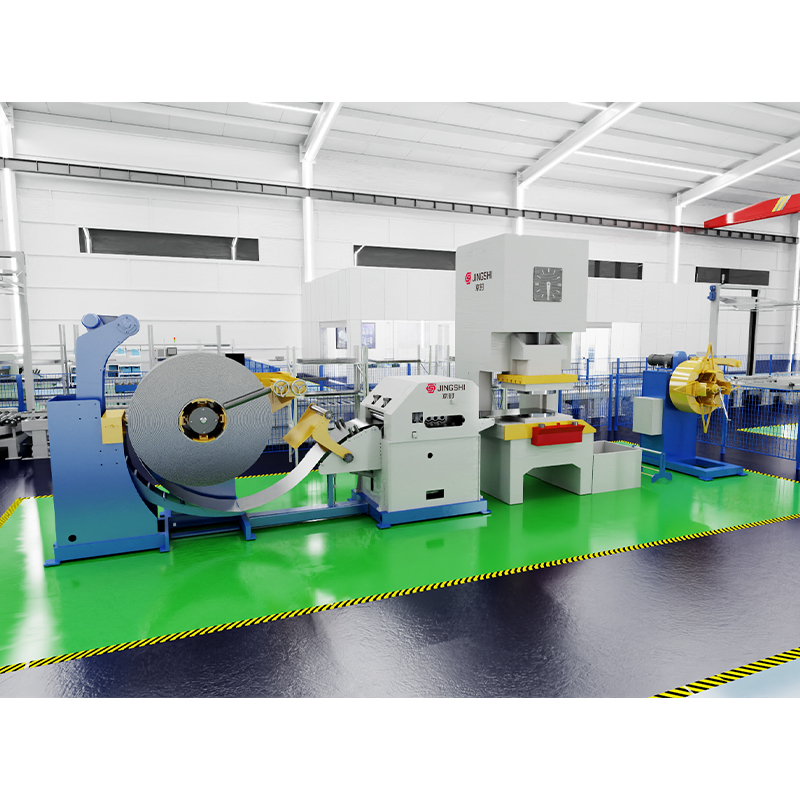 Línea de punzonado con alimentador enderezador y desenrollador 3 en 1 Compartiendo la misma arquitectura de desbobinador, enderezador y servoalimentador, esta línea compacta 3 en 1 alimenta una servoprensa para paneles y soportes dominados por orificios, donde el punzonado de alta velocidad puede superar al corte por láser en el tiempo de ciclo. Ver producto →
El resumen práctico es sencillo. Si sus piezas se repiten, sus calibres son delgados a medianos y la logística de las láminas está consumiendo silenciosamente el margen, una máquina de corte por láser alimentada por bobina convierte esas pérdidas en rendimiento, siempre que el módulo de nivelación y la integración de la línea estén diseñados con tanta seriedad como el propio láser. Traiga dibujos de piezas, especificaciones de bobinas y volúmenes mensuales realistas a la primera conversación; un constructor competente responderá con una envoltura de material y cifras de planitud garantizadas en lugar de un folleto. puedes comparar toda la gama de máquinas niveladoras y líneas de procesamiento de bobinas de Suzhou JingShi Intelligent Equipment para ver cómo encajan esos elementos.


