
 English
 русский
 Español
 عربى
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Jing Shi
Contenido
- 1 ¿Qué es una línea de supresión láser?
- 2 Dentro de la línea, etapa por etapa
- 3 Por qué la planitud y el alivio del estrés son lo primero
- 4 Comparación de corte por láser, troquelado y corte a medida
- 5 Cuando una configuración de línea diferente se adapta mejor
- 6 Una lista de verificación de selección práctica
- 7 Manejo de bobinas y espacios en blanco alrededor de la línea
- 8 Trabajar con un socio que entiende la planitud
Una línea de corte láser es una de esas inversiones que parecen simples en una hoja de cotización y se vuelven más interesantes cada día que pasa. En lugar de apilar hojas a mano, cargar una prensa y pagar por un troquel cada vez que cambia un contorno, la línea extrae material directamente de una bobina, lo aplana y corta piezas terminadas con un láser que nunca necesita reafilarse. Para las plantas que viven con lotes mixtos y cambios frecuentes de modelo, esa diferencia aparece en el primer mes de producción.
Diseñamos y construimos equipos de nivelación y procesamiento de bobinas, por lo que nos llegan una y otra vez las mismas preguntas prácticas: ¿qué hay realmente dentro de la línea, de dónde proviene la calidad del material en bruto y cuándo es la máquina incorrecta para comprar? A continuación analizamos esas preguntas en el orden en que suelen aparecer en una reunión de proyecto.
¿Qué es una línea de supresión láser?
Una línea de corte por láser es un sistema de producción alimentado por bobina que convierte el material en tiras en espacios en blanco planos terminados utilizando un láser en lugar de una matriz de prensa. La bobina se desenrolla, se nivela y se alimenta como una tira continua a una estación de corte, donde uno o más cabezales láser trazan el contorno de la pieza. El esqueleto de chatarra se separa, se corta y se transporta, mientras que los recortes terminados se apilan automáticamente en la salida.
El corazón del concepto es que el dado es ahora un programa. Cambiar de una pieza a otra significa cargar un nuevo archivo de anidamiento, no sacar un juego de troqueles de una prensa. Esa única diferencia remodela la forma en que una planta programa lotes pequeños y medianos.
Debido a que la estación de corte no necesita el tonelaje de una prensa mecánica, las líneas de corte por láser normalmente se instalan sobre el suelo. No hay foso de prensa ni trabajos de cimentación especiales, por lo que la línea puede ubicarse dentro de un edificio logístico estándar y reorganizarse más tarde con mucho menos esfuerzo.
Los materiales típicos incluyen acero dulce, aceros de alta resistencia y aceros avanzados de alta resistencia y aluminio en una variedad de espesores. El proceso se adapta a piezas estructurales y de carrocería de automóviles, paneles de electrodomésticos, componentes de ascensores, gabinetes eléctricos y otras piezas planas donde la flexibilidad del contorno es más importante que las carreras brutas por minuto. Si desea una mirada más profunda paso a paso al proceso, nuestro equipo escribió un artículo de antecedentes sobre corte por láser alimentado por bobina que cubre los beneficios y las decisiones de configuración detrás de esto.
Dentro de la línea, etapa por etapa
Cada línea de supresión láser es una cadena de estaciones, y cada una puede mejorar o deshacer la precisión de la estación detrás de ella. Una configuración típica se ejecuta en este orden:
- Desenrollador con carro bobina, mandril y expansión hidráulica, desenrollando material bajo tensión controlada.
- Pelador y enhebrador, guiando la tira dentro de la línea sin marcar la superficie.
- Nivelador de precisión, que trabaja la tira mediante el doblado de rodillos alternos para eliminar el juego de bobinas, la ballesta y la tensión interna.
- Bucle o acumulador, que desacopla la velocidad de pago continuo del ritmo de corte start-stop.
- Servoalimentación y rodillos medidores, posicionando la tira a una fracción de milímetro de la línea de corte programada.
- Estación de corte por láser, con extracción de humos, cristal protector y transportador de escorias o chatarra debajo.
- Picadora de chatarra más apilado o retirada robotizada de piezas en salida.
Dos de estas estaciones merecen más atención de la que normalmente reciben en una tabla de especificaciones: el nivelador y el alimentador. Un láser corta lo que ve, por lo que cualquier patrón de onda, torsión o tensión que llegue al cabezal de corte se convierte en una variación dimensional aguas abajo.
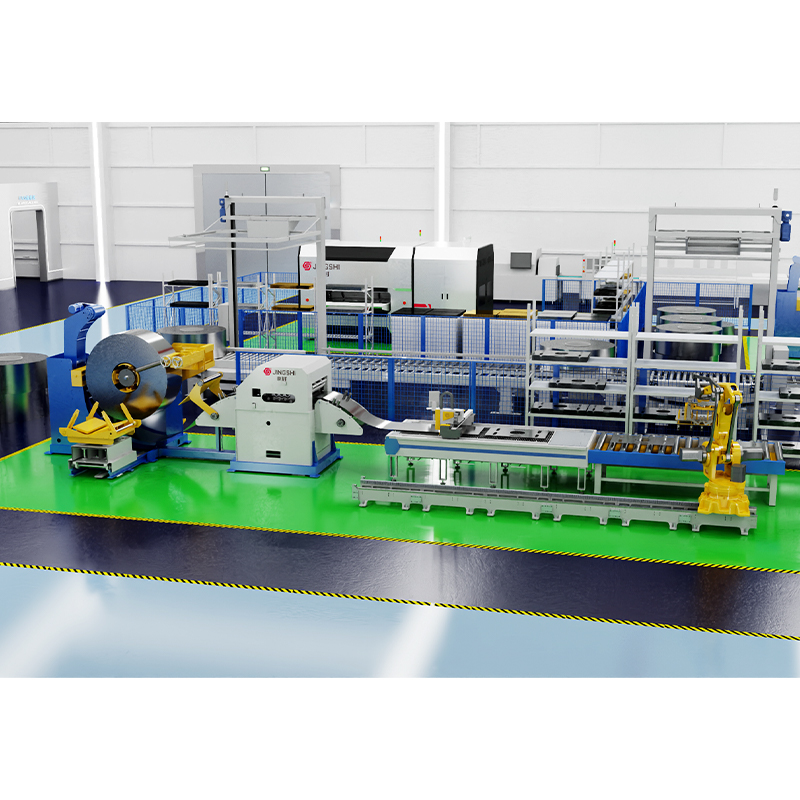 Línea de obturación láser de nivelación de desenrollado La línea integrada de desenrollado, nivelación y corte láser de JingShi elimina los troqueles. Cuenta con anidamiento inteligente para aumentar la utilización del material entre un 8 y un 15 %. Ver producto →
Nuestra línea de desenrollado, nivelación y corte por láser sigue esa arquitectura, integrando desenrollador, nivelador de precisión, alimentación servo y estación de corte por láser en una plataforma de control para que los parámetros de velocidad, tensión y corte permanezcan coordinados en lugar de luchar entre sí.
Por qué la planitud y el alivio del estrés son lo primero
La bobina nunca está plana cuando llega. Lleva un conjunto de bobinas al ser enrollado, una ballesta al ser cortada y un patrón de tensión bloqueado al rodar. Si esos defectos llegan al láser, tres cosas salen mal a la vez: la distancia focal se desvía, la calidad del corte cambia y las piezas que parecían aceptables en la base se tuercen o arquean una vez que se libera el contorno.
Por este motivo, la nivelación de precisión debe realizarse dentro de la línea y no aguas arriba como una operación independiente. La flexión alterna más allá del límite elástico del material redistribuye la tensión de manera uniforme a lo largo del espesor, por lo que un corte en blanco posterior permanece tan plano como se midió en la salida del nivelador.
Llegamos al procesamiento de bobinas a partir de la nivelación hidráulica, y ese trasfondo determina cómo especificamos una línea de corte. Nuestras máquinas niveladoras hidráulicas de precisión funcionan desde un bastidor de alta resistencia de la serie 40 y una plataforma inteligente de cuatro columnas de la serie 50, pasando por una configuración de la serie 60 para placas gruesas, hasta un diseño de la serie 80 para trabajos de ultraprecisión. La misma disciplina del rollo-casete, es decir, penetración controlada, cambios rápidos de rollo y paralelismo estrecho, se traslada a la sección de nivelación de una línea de bobinas.
Comparación de corte por láser, troquelado y corte a medida
La mayoría de los proyectos comparan al menos tres rutas: una línea de prensa con un troquel dedicado, una línea de corte por láser y una línea de corte a medida que produce láminas rectangulares. Las compensaciones se ven así:
| Consideración | troquelado | Línea de supresión láser | Línea de corte a medida |
|---|---|---|---|
| Herramientas | Un dado por pieza | Ninguno, solo programas | Solo configuración de cuchilla |
| Cambio | Cambio de troquel, a menudo horas | Acta, nuevo archivo de anidamiento | Minutos |
| Libertad de contorno | Limitado por el dado | Casi cualquier contorno | Cortes rectos |
| Utilización de materiales | Asignación fija por desperdicio | Mejorado anidando | Alto para rectángulos |
| Salida | Más alto en carreras largas | Fuerte en lotes mixtos | Alto para láminas planas |
| Infraestructura | Prensa y cimientos pesados | Instalación sobre el suelo | Instalación sobre el suelo |
El patrón se mantiene: los troqueles ganan en tiradas muy largas de una forma, una línea de corte láser gana cuando las formas cambian y se deben minimizar los desechos, y una línea de corte a medida gana cuando la pieza es un rectángulo y los volúmenes son altos.
Cuando una configuración de línea diferente se adapta mejor
No todas las plantas necesitan un láser en el circuito, y vender uno a una fábrica que corta rectángulos sería una mala ingeniería. Si sus piezas son en gran medida rectangulares, una línea de desbobinador, enderezador y alimentador de alta precisión ofrece una salida de bobina a hoja a alta velocidad, con una menor inversión y un mantenimiento más sencillo.
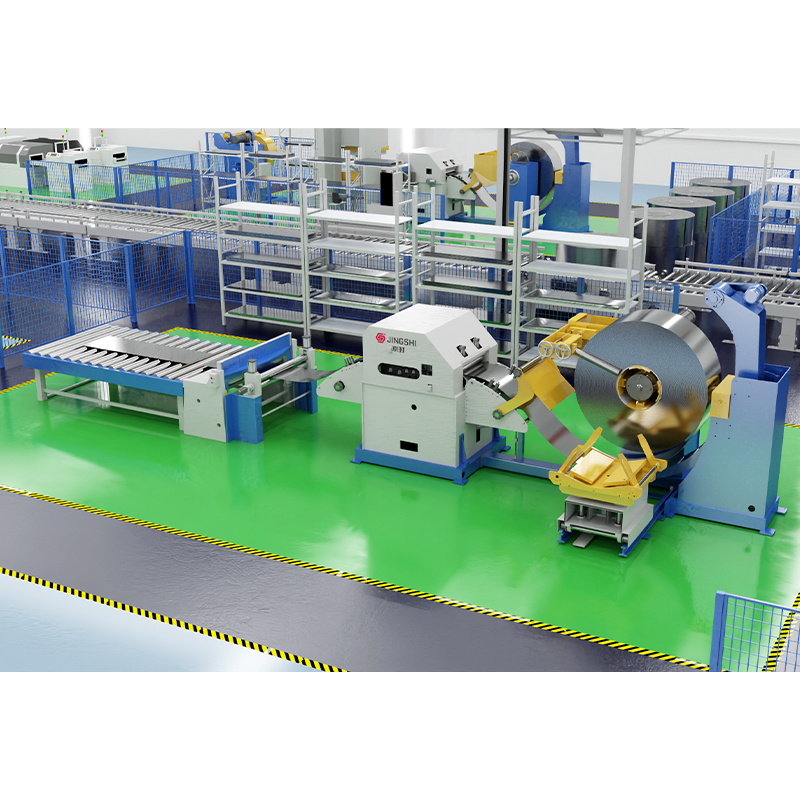 Alimentador enderezador desenrollador de alta precisión y línea CTL Aumente la eficiencia con nuestra línea automatizada de corte a medida con alimentador enderezador y desenrollador. Con servoalimentación PLC Siemens para una precisión de ±0,5 mm. Obtenga una cotización gratuita. Ver producto →
Cuando el siguiente proceso es estampar en lugar de piezas planas, un desenrollador, enderezador y servoalimentador 3 en 1 conectado directamente a la prensa elimina la pila intermedia por completo. La respuesta correcta siempre depende de la geometría de la pieza, del patrón del lote y de dónde se debe garantizar la planitud.
Una lista de verificación de selección práctica
Cuando compare cotizaciones, solicite estos elementos por escrito, porque determinan la capacidad real mucho más que la velocidad de corte del titular:
- Ancho de la bobina, diámetro interior y exterior y peso máximo de la bobina que puede transportar el desbobinador.
- Rango de espesor y calidades de materiales, incluidos los supuestos de límite elástico utilizados en el cálculo.
- Planitud requerida después de la nivelación, expresada en unidades I o milímetros por metro.
- Tolerancia de corte y repetibilidad en un turno completo, no en una sola pieza de prueba pulida.
- Potencia del láser, configuración del cabezal de corte y qué materiales se cortaron realmente durante la aceptación.
- Software de anidamiento, corte de líneas comunes y cómo se separa y elimina la chatarra.
- Velocidad de línea con aceleración y desaceleración incluidas, además de un tiempo de ciclo realista por pieza.
- Método de apilamiento, peso en bruto y cómo llegan las piezas al siguiente proceso.
- Lista de repuestos, intervalo de reacondicionamiento de rodillos y capacidad de soporte remoto.
Manejo de bobinas y espacios en blanco alrededor de la línea
Una línea de corte solo funciona tan bien como el flujo de material a su alrededor. La carga de bobinas, la retirada del esqueleto y el movimiento de piezas apiladas son tareas que silenciosamente consumen mano de obra y crean daños si se ignoran durante la planificación del diseño.
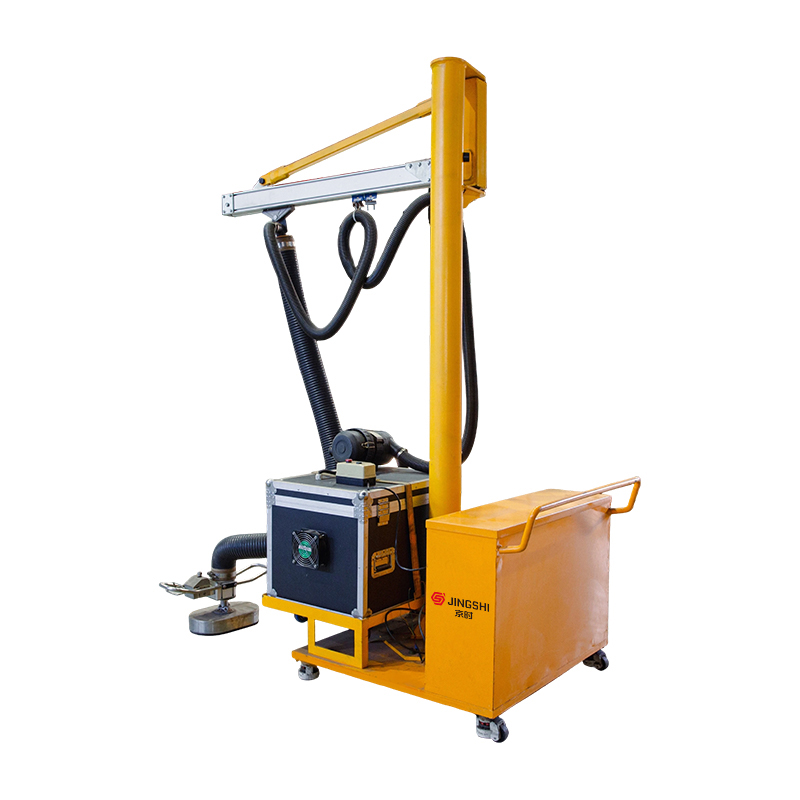 Máquina elevadora de ventosa móvil Mover cargas pesadas entre múltiples estaciones de trabajo no debería significar mover toda la configuración de la máquina cada vez. La máquina elevadora de ventosas móvil JINGSHI está construida sobre... Ver producto →
Una máquina elevadora móvil con ventosa, por ejemplo, permite a un operador mover hojas y espacios en blanco sin tocar la superficie, lo que protege las partes visibles y reduce el riesgo de lesiones en los bordes. Los elevadores por vacío, las grúas de bandera, las grúas de brazo plegable y los manipuladores eléctricos desempeñan la misma función de apoyo: mantener el material en movimiento mientras la línea sigue cortando.
Trabajar con un socio que entiende la planitud
Suzhou JingShi Intelligent Equipment Co., Ltd. se fundó en 2016 y fabrica máquinas niveladoras de precisión hidráulicas y líneas inteligentes de procesamiento de bobinas, junto con los equipos de manipulación que se utilizan a su alrededor. Nuestro equipo combina diseño mecánico, ingeniería hidráulica y control de automatización, que es exactamente la combinación que exige una línea de corte.
Cada máquina se ensambla y prueba en nuestras instalaciones de 2557,97 metros cuadrados antes del envío, con controles de precisión de planitud, rendimiento bajo carga y ruido. Nuestros equipos sirven para piezas de automóviles, chapa de precisión, componentes de ascensores, maquinaria agrícola, hojas de sierra, estampado de precisión, fabricación de perfiles y aplicaciones eléctricas, industrias en las que una pieza en bruto plana y sin tensiones es el punto de partida para todo lo posterior. Puedes revisar nuestra gama completa de Equipos de procesamiento de bobinas y nivelación de precisión. en cualquier momento.
Una línea de corte láser no es una máquina que se compra únicamente por la velocidad de corte. Es una decisión sobre la flexibilidad del lote, el rendimiento del material, el espacio y cuánto mantenimiento de troqueles desea realizar su planta durante los próximos diez años.
Si está evaluando esa decisión, envíenos los grados de sus materiales, el rango de espesor y uno o dos dibujos de las piezas en blanco. Le diremos dónde se debe especificar la nivelación, dónde el láser gana su lugar y dónde, honestamente, una línea más simple haría mejor el trabajo.


